

更新时间:2026-11-13 10:31:07 ip归属地:绍兴,天气:多云转小雨,温度:14-21 浏览次数:27 公司名称: 龙丽金属材料(绍兴市分公司)
| 产品参数 | |
|---|---|
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
| 范围 | 精密无缝钢管45号无缝精密钢管供应范围覆盖浙江省、杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 越城区、新昌县、诸暨市、上虞区、嵊州市等区域。 |


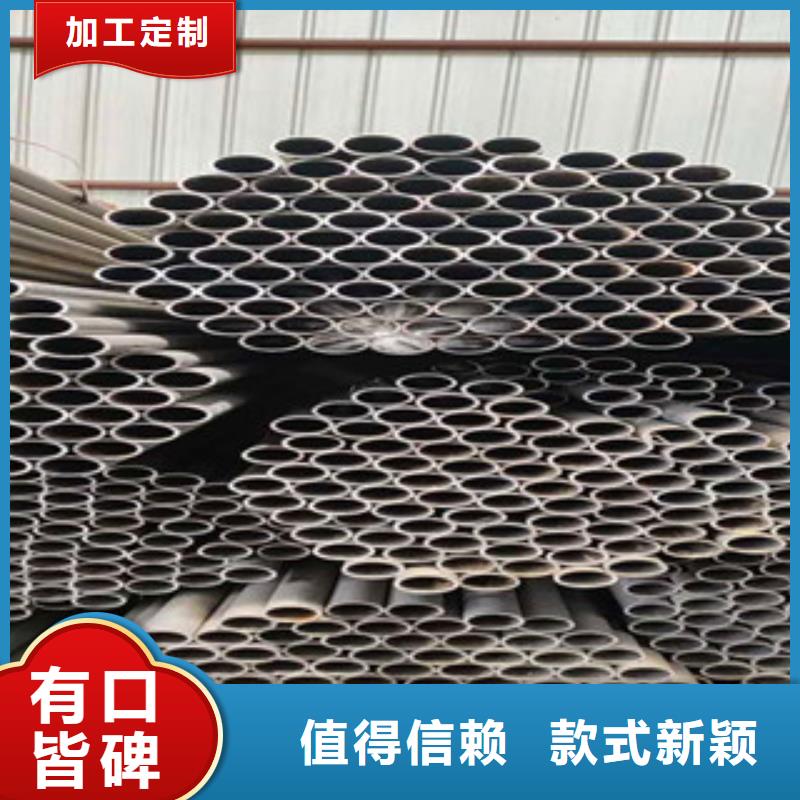


精密钢管介绍:
目前,全世界生产精密钢管的共计有110多个 的1850多个公司下的5100多个生产厂,其中生产石油管的有44个 的170多个公司下的260多个厂。2000年,无缝管全国表观消费量为418.0万吨,其中国内供应量的382.1万吨,占国内总需求的91.4%。进口为35.9万吨,占国内总需求的8.59%。同年石油管消费量大约为91万吨。进口约25.2万吨。进口管占国内总消费量的大约70%,其中进口管占国内总消费量的27.69%,石油管进口量约占无缝精密钢管总进口量的大约70%。从日本进口的石油管占总进口量一半以上。中国 的石油套管生产基地——天津精密钢管公司2000年的精密钢管产品出来为52.20万吨,其中石油套管产量为36.41万吨。套管占全国石油产量的一半以上。在产量和销售量上都占中国套管市场的 位。


精密钢管清洗及保养:
5、锈斑
制作前或制作过程中有时会看到精密钢管产品或设备上生锈,这说明表面受到严重污染。设备投入使用前必须把锈掉,彻底清理过的表面应通过铁试验和/或水试验进行检验。
6、粗糙的研磨和机加工
研磨和机加工都会造成表面粗糙,留有凹槽,重叠和毛刺等缺陷。每种缺陷也可能使金属表面损伤到一定深度,以至于受损伤的金属表面无法通过酸洗,电抛光或喷丸等方法清理掉。粗糙表面能够成为发生腐蚀和沉积生成物的发源地,重焊前清理焊缝缺陷或多余的焊缝加强高都不能用粗磨进行研磨。对后一种情况,应再用细磨料研磨。
7、焊接引弧斑痕
焊工在金属表面引弧时,会造成表面粗糙缺陷。保护膜受损,留下潜在的腐蚀源。焊工应在已经焊好的焊道上或在焊缝接头的侧边引弧。然后将引弧痕迹熔入焊缝中。
8、焊接飞溅
焊接飞溅与焊接工艺有很大关系。例如:GTAM(气体保护钨极电弧焊)或TIG(惰性气体保护钨极焊)没有飞溅。但是,采用GMAW(气体保护金属电弧焊)和FCAW(带焊剂芯的电弧焊)两种焊接工艺时如果焊接参数使用不当会造成大量飞溅。出现这种情况时,必须调整参数。如果要解决焊接飞溅的问题,焊接前应在接头的每一边涂上防溅剂,这样可以飞溅物的附着力。焊完后可以很容易地将这种防溅剂及各种飞溅物清理掉,可不损伤表面或带来轻损伤。


精密钢管的清洗及保养:
9、焊剂
利用焊剂进行焊接的工艺有手工焊,带焊剂芯电弧焊和埋弧焊,这些焊接工艺都会在表面留下细小的焊剂颗粒,普通的清理方法无法将它们掉。这此颗粒将是缝隙腐蚀的腐蚀源,必须采用机械清理方法去除这些残留焊剂。
10、焊接缺陷
焊接缺陷如:咬边、未焊透、密集气孔和裂纹不仅降低接头的牢固性,而且还会成为缝隙腐蚀的腐蚀源。改善这种结果进行清理操作时,它们还会夹带固体颗粒。这些缺陷可通过重新焊接或修磨后重焊进行修补。
11、油和油脂
有机物质如:油,油脂甚至指印都会成为局部腐蚀的腐蚀源。由于这些物质能起屏障作用,它们会影响化学和电化学清理效果,因而必须彻底清理掉。ASTM A380有一种简单的断水(WATERBREAK)试验检测有机污染物。试验时,从垂直表面的顶部浇下水,在向下流的过程中水会沿着有机物质的周围分开。熔剂和/或酸性化学清洗剂可油迹和油脂。
12、残余粘合剂
撕掉胶带和保护纸时,粘合剂总有一部分残留在精密钢管表面。如果粘全剂还没硬,可以用有机熔剂去除。但是,当曝露在光和/或空气中时,粘全剂变硬,形成缝隙腐蚀的腐蚀源。然后需要用细磨料进行机械清理。
13、油漆、粉笔和标记笔印
这些污染物的影响与油和油脂的影响相似。建议用干净的刷子和干净的水或碱性清洗剂进行洗涤,也可以使用高压水或蒸汽冲洗。
在使用状态下以铁素体组织为主的精密钢管。含铬量在11%~30%,具有体心立方晶体结构。这类钢一般不含镍,有时还含有少量的Mo、Ti、Nb等到元素,这类钢具导热系数大,膨胀系数小、抗氧化性好、抗应力腐蚀优良等特点,多用于制造耐大气、水蒸气、水及氧化性酸腐蚀的零部件。这类钢存在塑性差、焊后塑性和耐蚀性明显降低等缺点,因而限制了它的应用。炉外精炼技术(AOD或VOD)的应用可使碳、氮等间隙元素大大降低,因此使这类钢获得广泛应用。


生产精密钢管管料尺寸的选择
在冷加工管材生产中,管料的尺寸(直径和壁厚)决定着变形道次、成品管尺寸精度和表面质量。在能保证成品管质量的前提下尽可能选用接近成品尺寸的管料。管料的小壁厚应能保证管料和成品管的壁厚差(即总减壁量)能热轧管表面的螺纹道、划道等表面缺陷,改善壁厚不均,以获得尺寸公差和表面质量都符合要求的管材。在冷拔管生产中,冷拔的小总减壁量一般取0.5~1mm。对成品管质量(尺寸精度、表面质量)要求高时也可以将总减壁量取大一些。在可供应条件下,管料的直径一般比成品管的直径大5~20mm。主要是考虑减径量与减壁量的关系,即变形时有一定的减壁量必定有相应的减径量,才能保证顺利实现金属变形。
选择冷轧管料与冷拔的原则基本相同,但在确定管料和中间管尺寸时则要考虑满足冷轧机孔型系统的要求。
道次变形量的选择即确定每个加工道次的变形程度(断面压缩率、延伸系数)、减径量和减壁量。在条件允许时,应选取大的道次变形量,以减少加工道次。选择冷轧管机道次变形量时要考虑轧机主要部件强度、材料塑性、对管材的质量要求等。在实际生产中管材的尺寸精度、表面状态以及工具的寿命等常成为限制道次变形量的因素。为了保证产量和质量,成品道次的变形量应取小一些。在多辊式冷轧管机上道次变形量(特别是减径量)比二辊式冷轧管机的小。


龙丽金属材料(绍兴市分公司)注重现代企业形象的塑造和无形资产的积累,强化企业管理,坚持用户至上,将质量管理与国际结轨,把 浙江绍兴本地石油油管无缝钢管、浙江绍兴就近904L无缝钢管、浙江绍兴本地换热器无缝钢管产品进入国内外大市场,树立品牌的企业形象。公司生产设备齐全,技术力量雄厚,检测手段完善。

